绵竹双膛窑生产厂家
发布时间:2025-03-07 01:05:33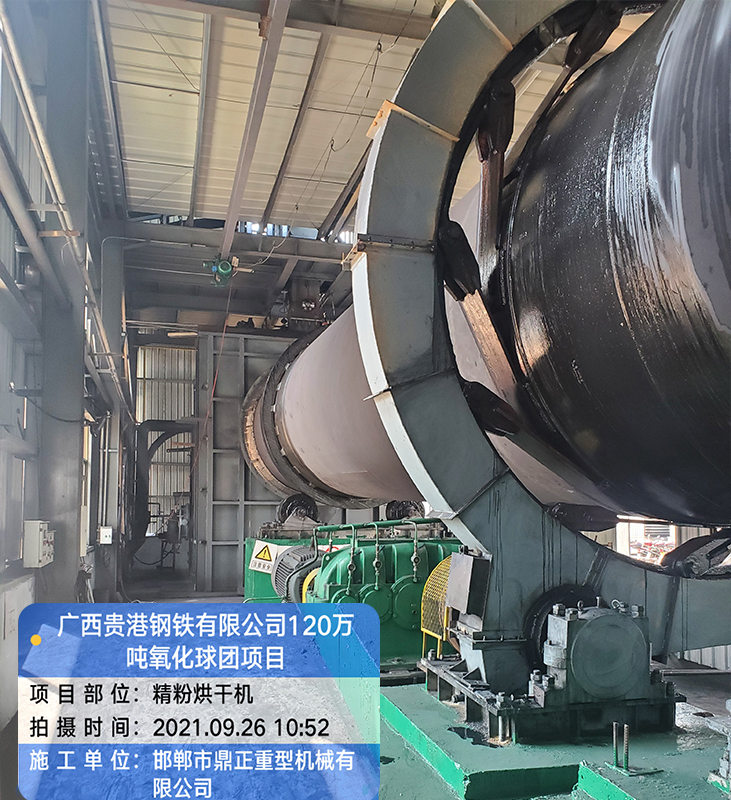
绵竹双膛窑生产厂家
并流煅烧是套筒窑整个煅烧工艺的关键,石灰最终在这个区域内烧成。高温烟气经料层煅烧石灰,然后从下内筒底部均布的循环气体入口处进入下内筒:冷却空气从底部吸入窑内,被高温石灰预热后与高温烟气一起从下内筒入口处进入下内筒内。两股气流混合后称为循环气体(其中含有过剩空气可以作为燃烧二次空气),温度一般为800-900℃。循环气体经下内筒入口→下内筒顶部斗喷射器→下燃烧室料层→下内筒入口,如此循环往复。CaO外壳在并流煅烧区.随着物料向下流动,石灰石表面逐渐形成了CaO外壳,其吸热性也变差,但恰好此时较贫化的燃料和空气发生接触燃烧。热量供给较温和,因此不会使CaO外壳过烧,又能使生芯继续分解。

绵竹双膛窑生产厂家
双筒结构,内套筒分上下两个,上内筒悬挂在窑的顶部,下内筒位于整个竖窑的中下部位。上下内筒均为锅炉钢板卷制,共有两层,两层之间形成环隙,环隙内通空气强制冷却,内筒的内外两侧均砌耐火材料,耐火材料主要是镁铝尖晶石砖、高纯莫来石、高铝砖、粘土砖、高密度粘土砖等,根据砌筑部位的工作条件的不同分别选用。均衡分布压力和气流通过以上设计,窑内压力、气流及温度在环形截面及整个石灰石料层中得到了均衡分布,保证了石灰石焙烧的均匀性,提高了产品的质量,同时降低了产品单耗,与传统石灰窑相比,设备对原料的适应性也更强。

绵竹双膛窑生产厂家
窑壳与胎环之间存在着热传导率的差异,必需借助外部的风车来帮助窑壳散热,平衡减小两者间的温差。否则窑壳的膨胀会受到胎环的限制。在开窑时,窑壳的升温速率高于胎环,窑工必须控制回转窑(旋窑)的升温速率在50℃/h,这样有利保护窑砖。 通常托轮要比轮带宽50-100mm毫米左右,滚轮轴承是采用巴氏合金,如果轴承失去润滑,会使轴承因温度过高而烧坏。在轴承处都有冷却水进行循环冷却。为减少窑壳对胎环的热辐射,造成托轮温度过高,在二者之间都加有隔热板来减少热辐射。 回转窑(旋窑),一般有2组到3组托轮

绵竹双膛窑生产厂家
1、轴承担负机器的全部负荷,所以良好的润滑对轴承寿命有很大的关系,它直接影响到机器的使用寿命和运转率,因而要求注入的润滑油必须清洁,密封必须良好,本机器的主要注油处(1)转动轴承(2)轧辊轴承(3)所有齿轮(4)活动轴承、滑动平面.2、新安装的轮箍容易发生松动必须经常进行检查.3、注意机器各部位的工作是否正常.4、注意检查易磨损件的磨损程度,随时注意更换被磨损的零件.5、放活动装置的底架平面,应出去灰尘等物以免机器遇到不能破碎的物料时活动轴承不能在底架上移动,以致发生严重事故.6、轴承油温升高,应立即停车检查原因加以消除。7、转动齿轮在运转时若有冲击声应立即停车检查,并消除。
绵竹双膛窑生产厂家
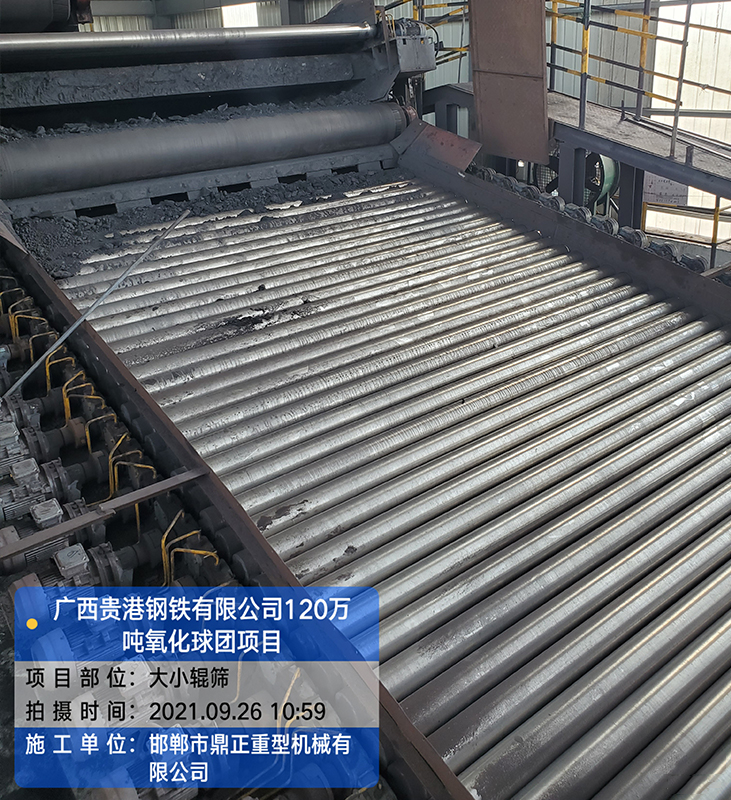
冷却机和预热器相反是转床窑物料烧成之后迅速降温的装置,看起来像一个小型的转床窑,只是直径更小更短,不需要铺设耐火砖,里面由扬料板取代。主要作用是将成品迅速降温。输送带是转床窑的物料输送装置,在使用过程中,常会出现多种形式的损坏,例如:边缘分层、溃烂、缺损与开裂;长距离纵向撕裂、深度划伤、孔洞、大面积磨损、覆盖胶鼓包或起皮、接头内在缺陷等。其中纵向撕裂最迫切,边缘破损最普遍,接头内在缺陷难避免,修复后使用寿命最关心 。

绵竹双膛窑生产厂家
回转窑的设计应符合下列规定:1回转窑的规格应根据对烧成系统产量的要求,结合原、燃料条件以及预热器、分解炉、冷却机的配置情况等因素综合确定。2 预热器窑及预分解窑的长径比(L/D)宜取11-16。3 预热器窑及预分解窑的斜度应为3.5%-4%;最高转速:预分解窑宜为3.0-3.5r/min,预热器窑宜为2.0-2.5r/min;调速范围1:10。4 回转窑烧成带筒体的冷却宜采用强制风冷。5 回转窑烧成带应有筒体温度的检测措施。6 回转窑的主电机宜采用无级变速电动机,并需设置辅助传动,辅助传动应有备用电源。